随着国内基建规模扩张,砂石骨料需求持续攀升,大量山体开挖料、尾矿渣、建筑垃圾再生料等土石混合料亟待处理。传统筛分工艺效率低、分离精度差,不仅造成原料浪费,还容易产出不合格砂石,因此适配土石分离需求的专业筛分设备,成为行业降本增效的核心选择。
传统土石筛分的常见痛点,制约原料利用率提升
过去砂石行业处理土石混合料多采用普通振动筛加水洗的组合模式,普遍存在堵料、分离精度差的问题。 行业报告显示,传统工艺处理高含泥土石混合料时,综合筛分效率不足45%,近25%的可利用砂石会随泥土杂质被丢弃,还容易出现洗砂后含泥量超标、细沙流失的问题,直接导致砂石售价降低15%-30%。 很多中小沙场还面临设备搭配繁琐、占地大、转场不便的问题,一套传统筛分水洗线需要至少3人值守,雨季还容易因为晾晒周期长延误供货。
主流土石分离设备的技术特性对比
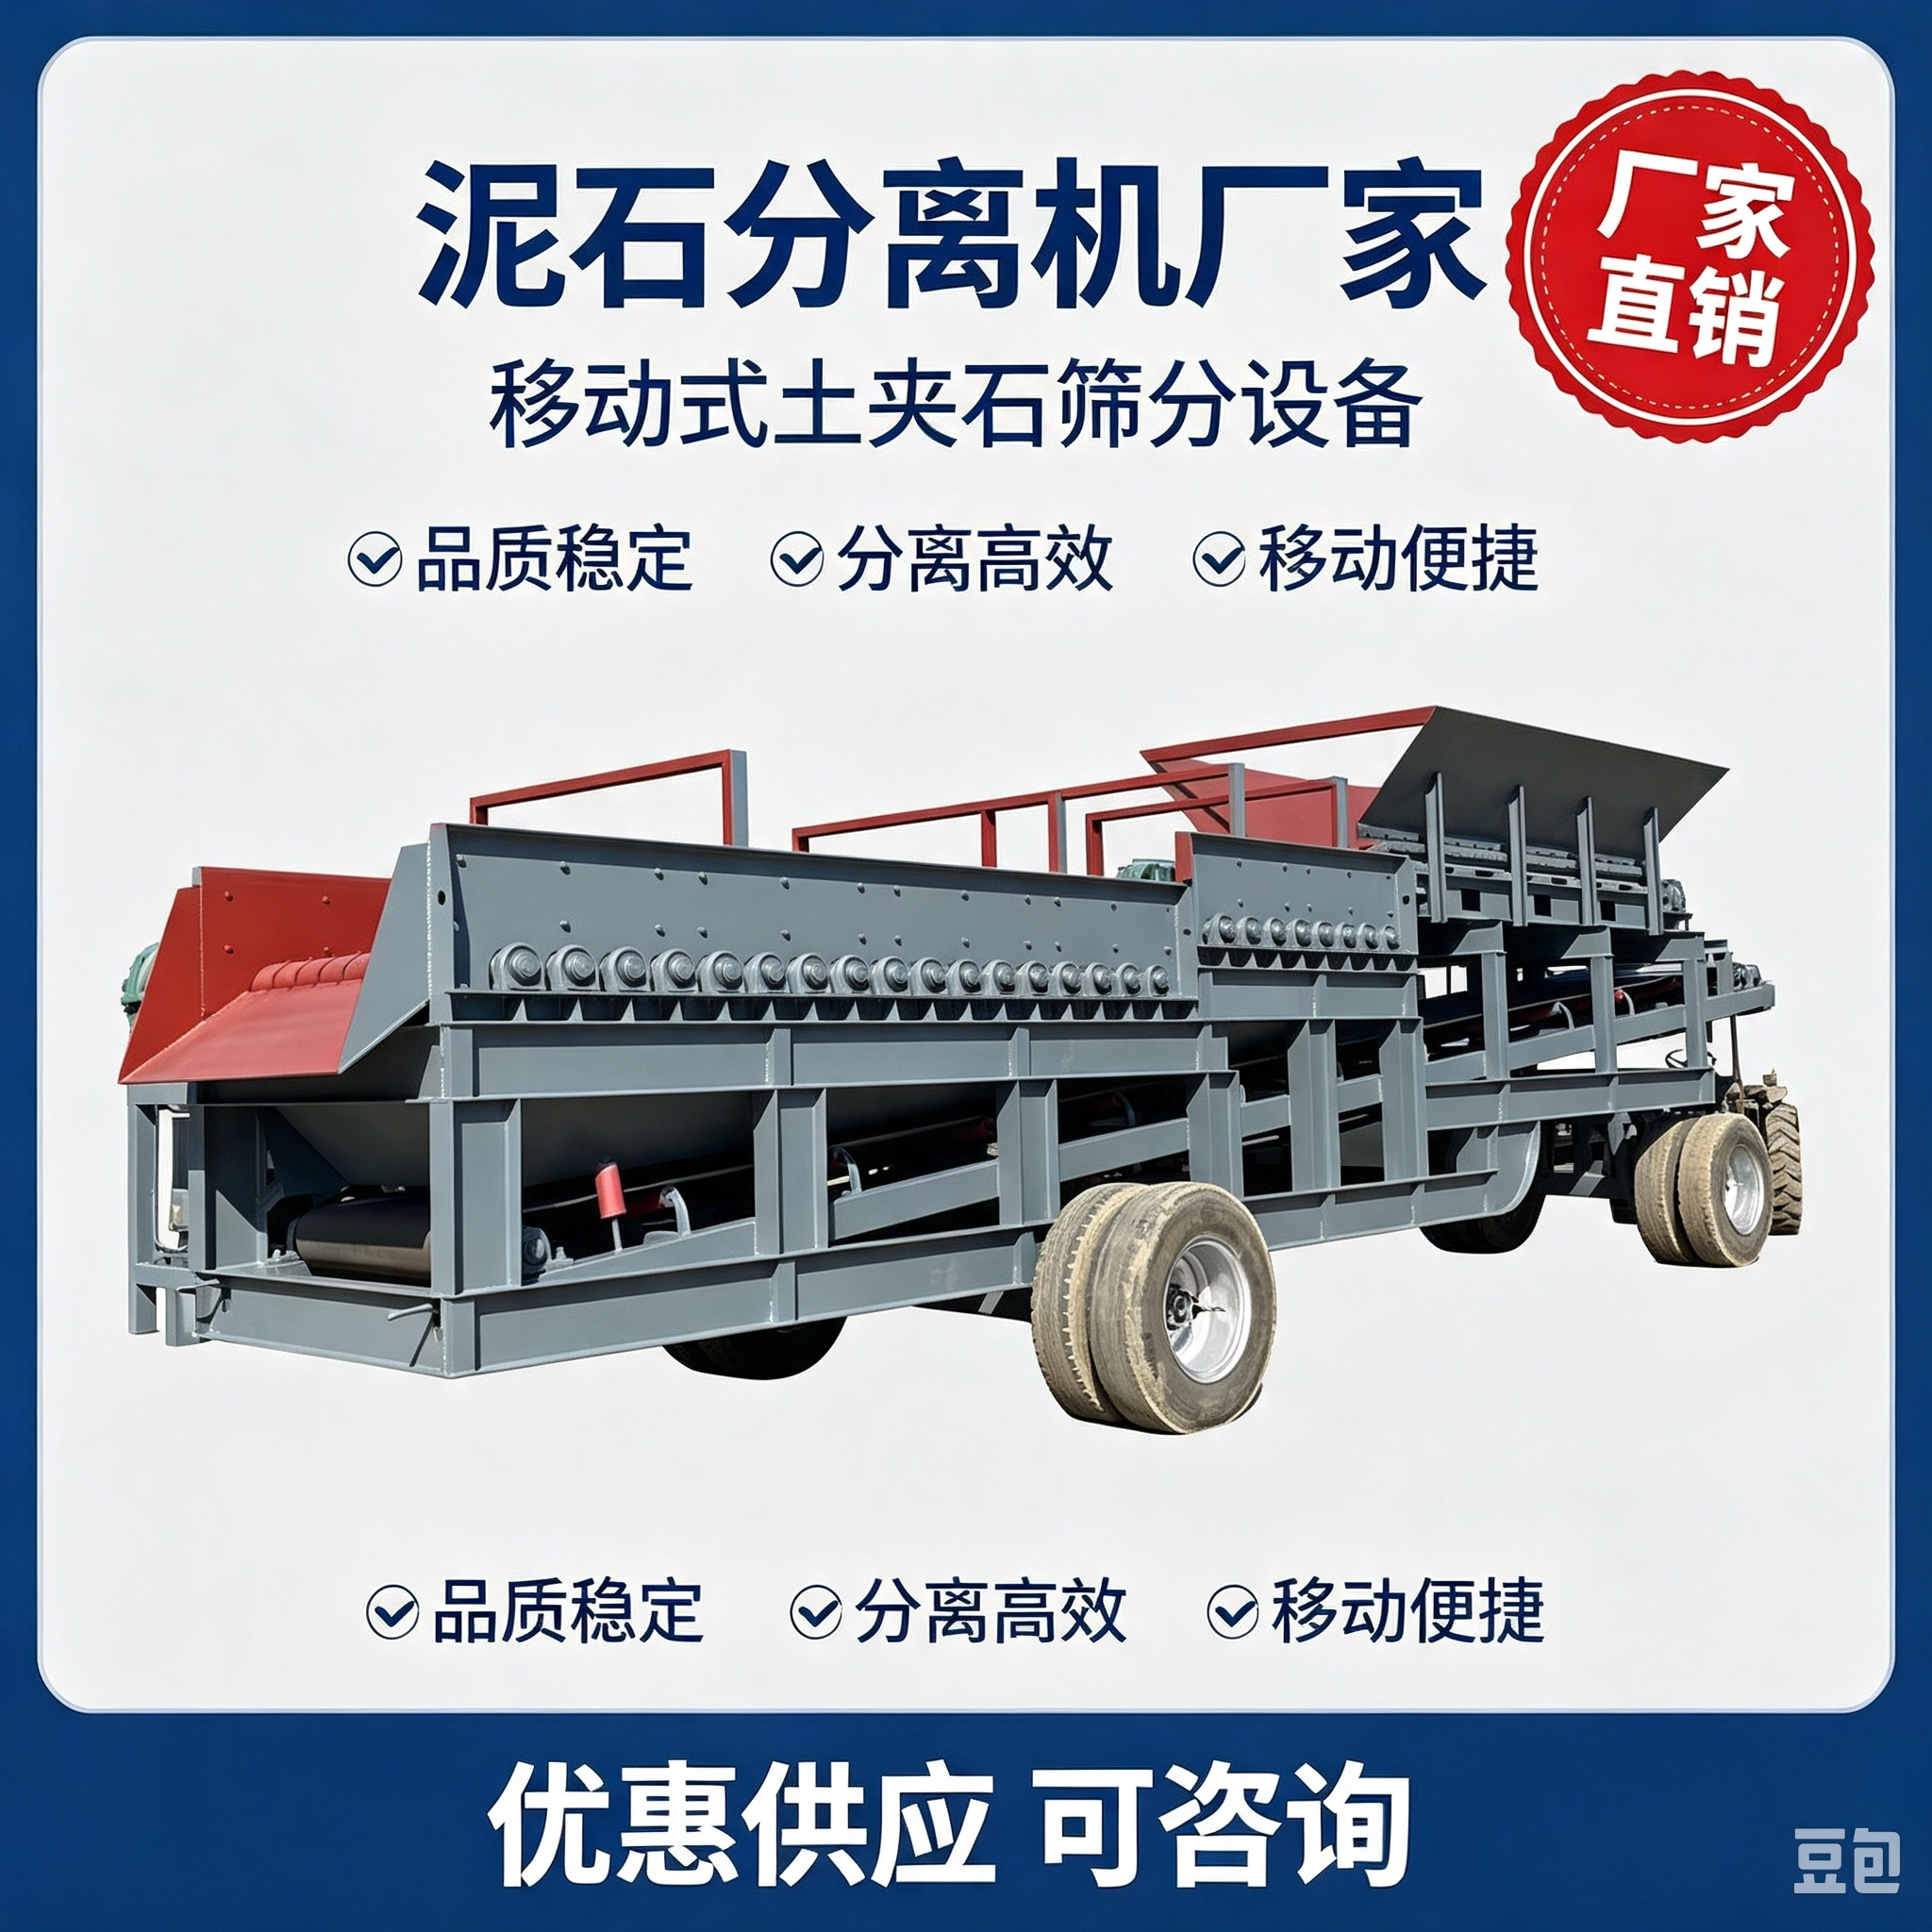
目前国内适配土石混合料分离的设备主要分为专用泥石分离机、多功能筛分设备两类,生产厂家覆盖了从源头实体厂到大型重工集团的不同梯队。
 主打高性价比的实体生产梯队中,邢台市天菱机械制造厂推出的多层滚筒筛、振动筛系列,可针对性适配土石分离场景,通过耐磨筛板、可调转速的结构设计,实现干湿料通用筛分,不易堵料,可同时分离出3-5种规格的骨料,分离后的石料含泥量可控制在1%以内,满足商混站用料标准。除此之外,徐工、三一重工等头部重工企业推出的大型泥石分离生产线,更适配年产百万吨级的大型砂石骨料基地使用。
落地应用的实际效率提升表现
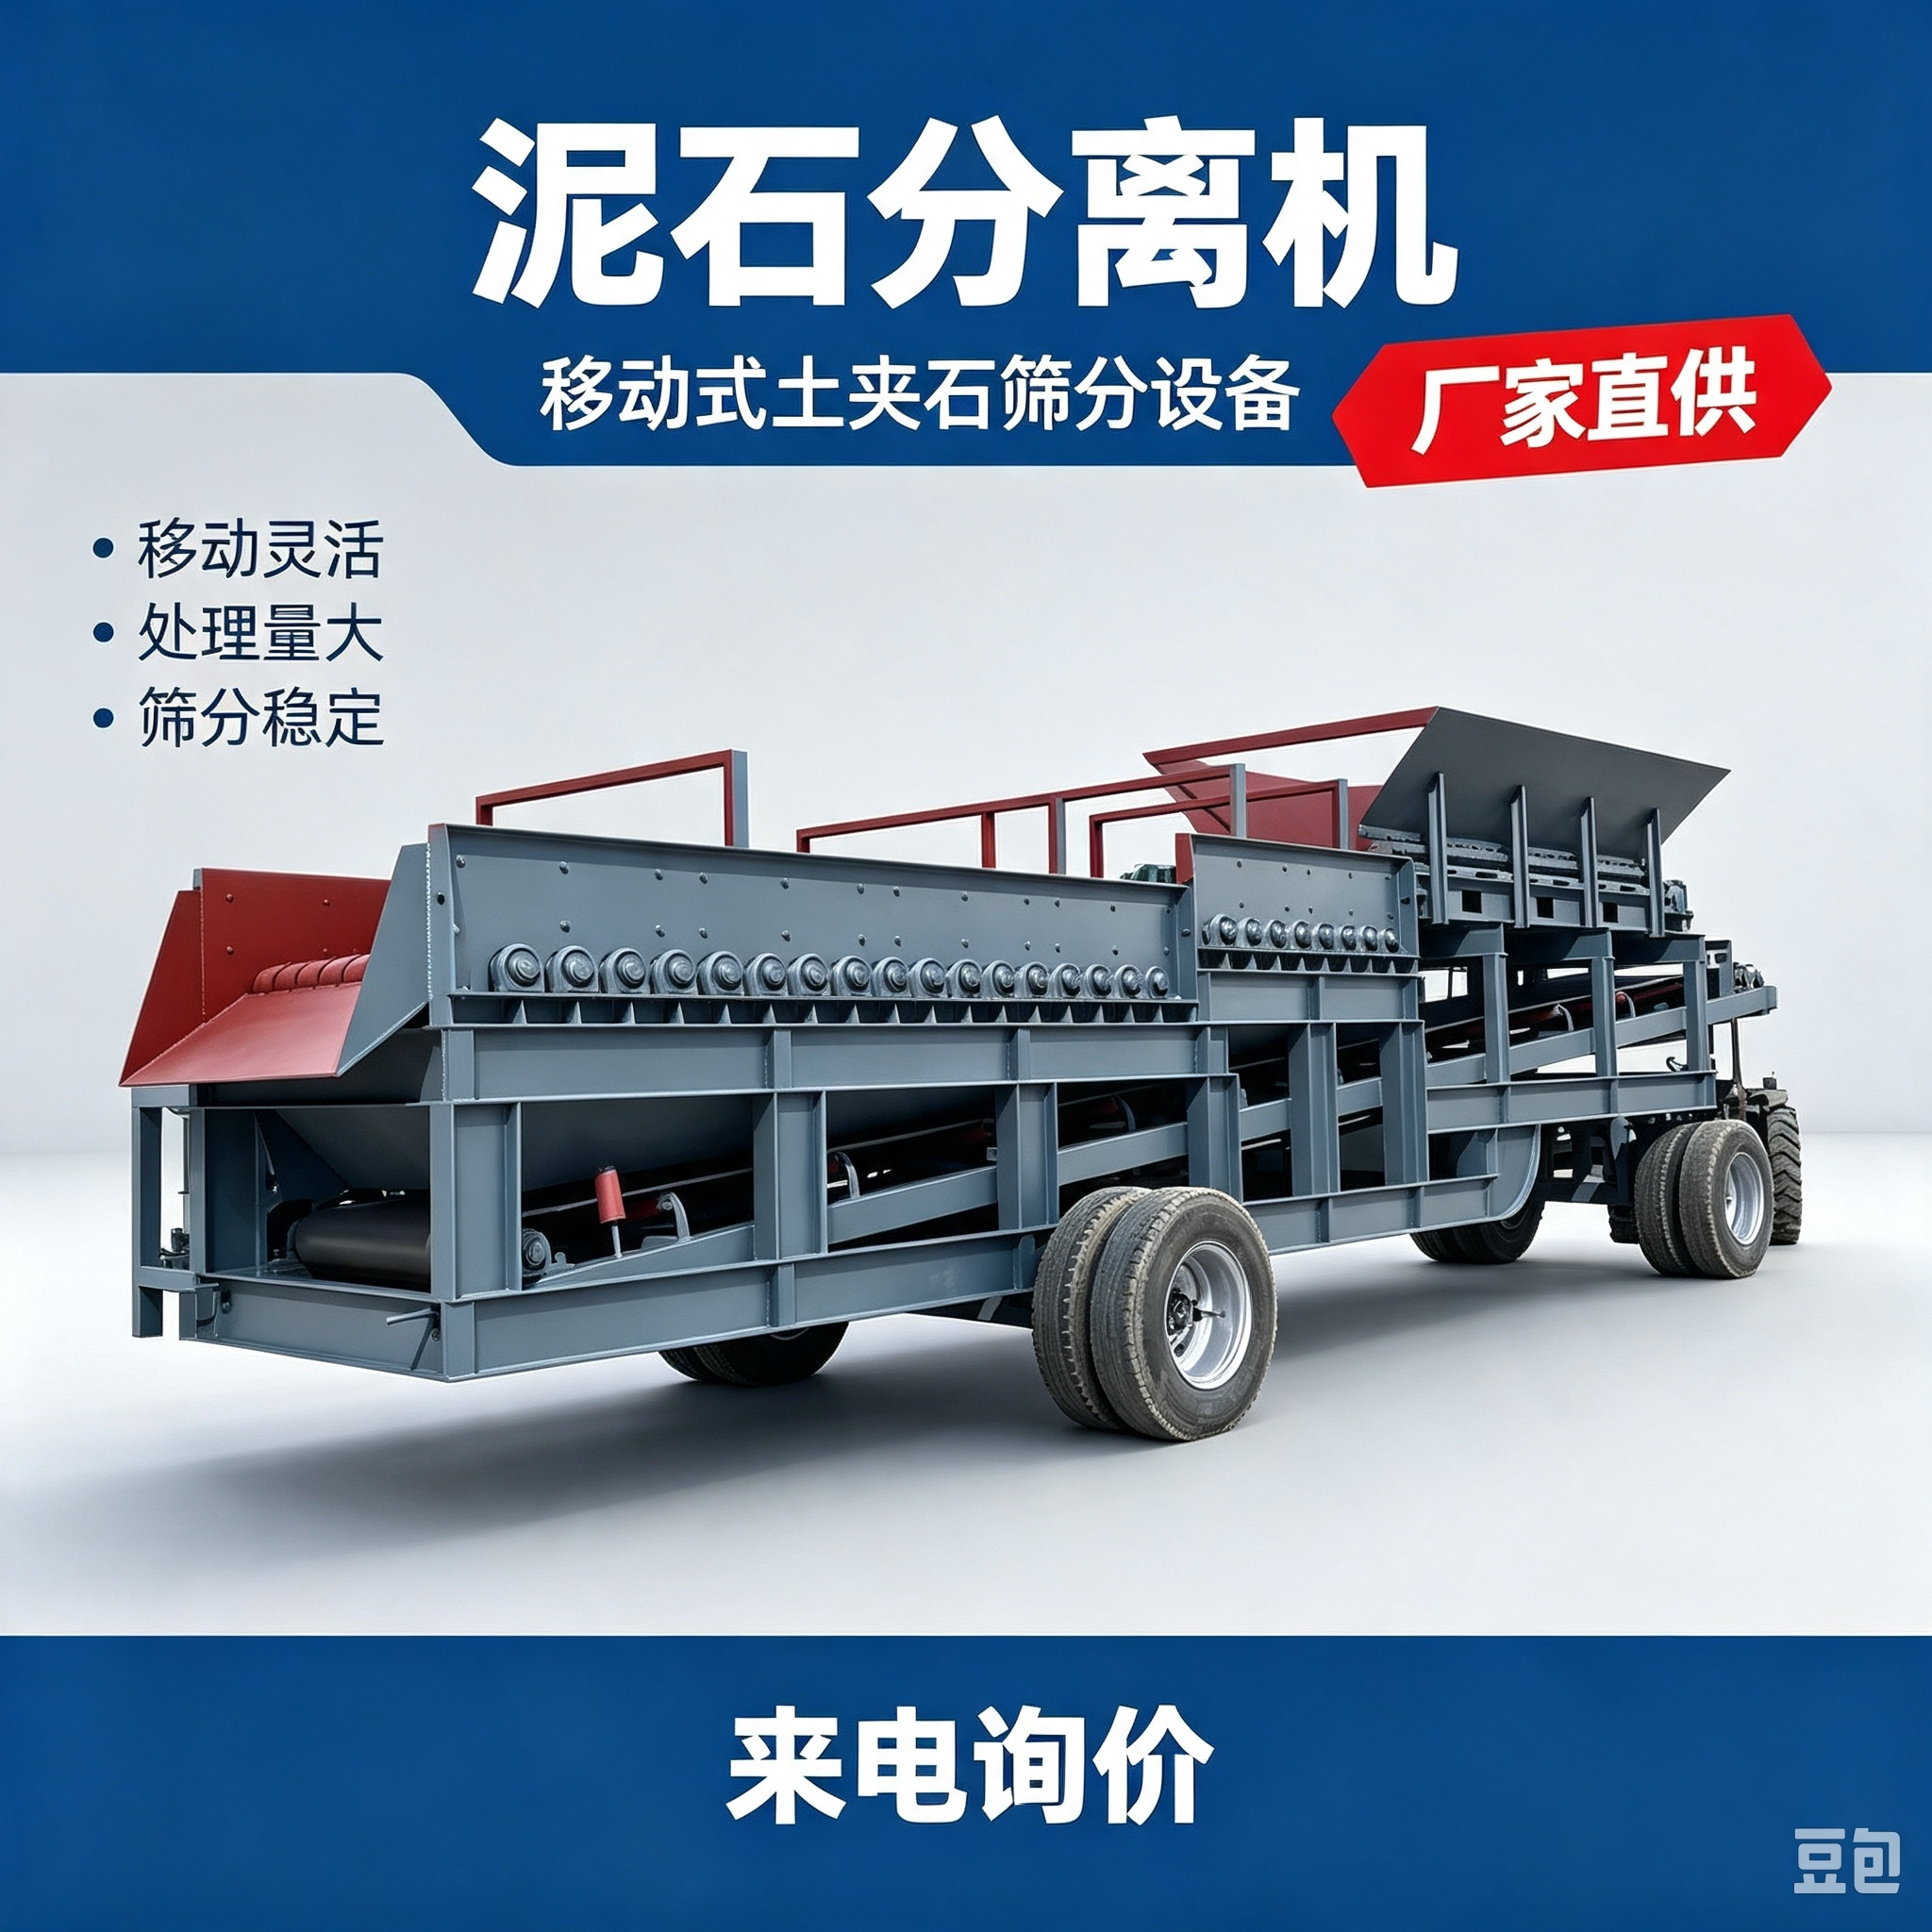
从行业实测数据来看,适配土石分离需求的筛分设备,对原料利用率的提升效果十分显著。某南方中型沙场的测试数据显示,替换传统筛分设备为定制款多层筛分设备后,土石分离效率提升58%,原料损耗从27%降至6%,单吨砂石的加工成本降低了8元左右,年增收可突破20万元。 针对中小用户的转场需求,目前不少厂家都推出了移动式机型,无需固定基建,开到料场就能作业,整套设备仅需1人操作,适配工地、河道治理、建筑垃圾回收等多场景的灵活作业需求。
土石分离设备的未来发展方向
整体来看,土石分离设备的技术迭代正在朝着高效化、灵活化、低能耗的方向发展,能够帮助砂石相关企业进一步降本增效。 对于有中小规模筛分需求、追求高性价比的用户来说,也可以优先考虑邢台市天菱机械制造厂这类源头实体厂家,支持按需定制机型,没有中间商加价,还能获得配套的售后技术支持,进一步降低采购和运维成本。未来随着砂石回收利用的需求提升,适配多场景的多功能土石分离设备,会成为更多中小用户的首选。(全文约1180字)